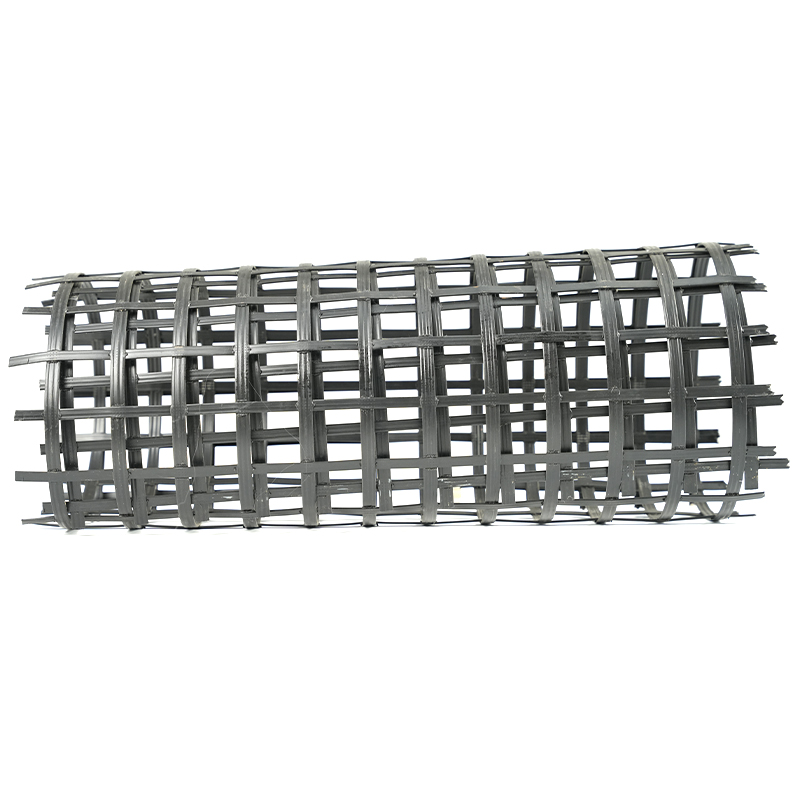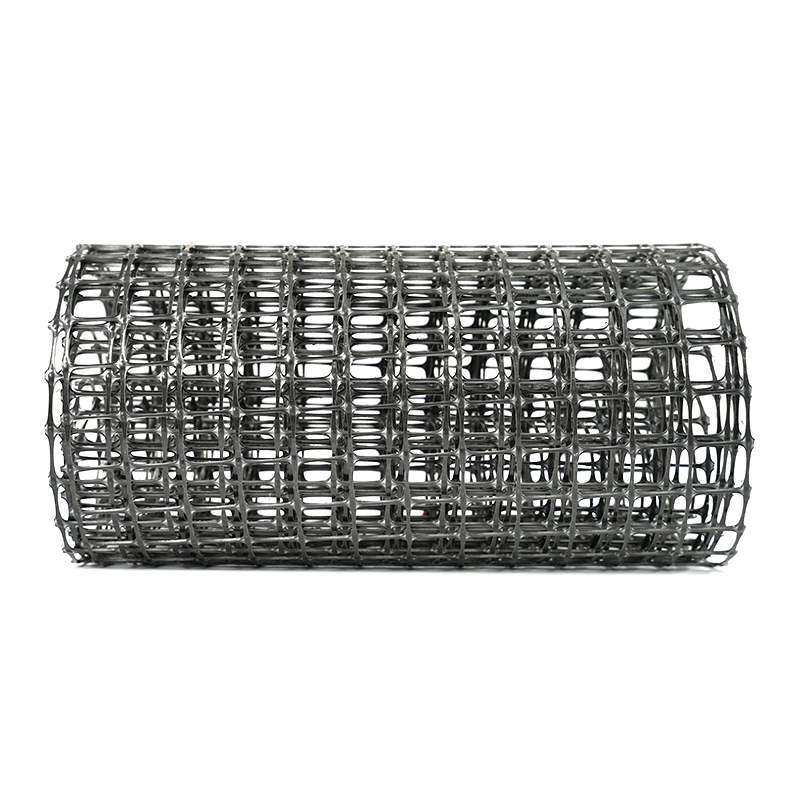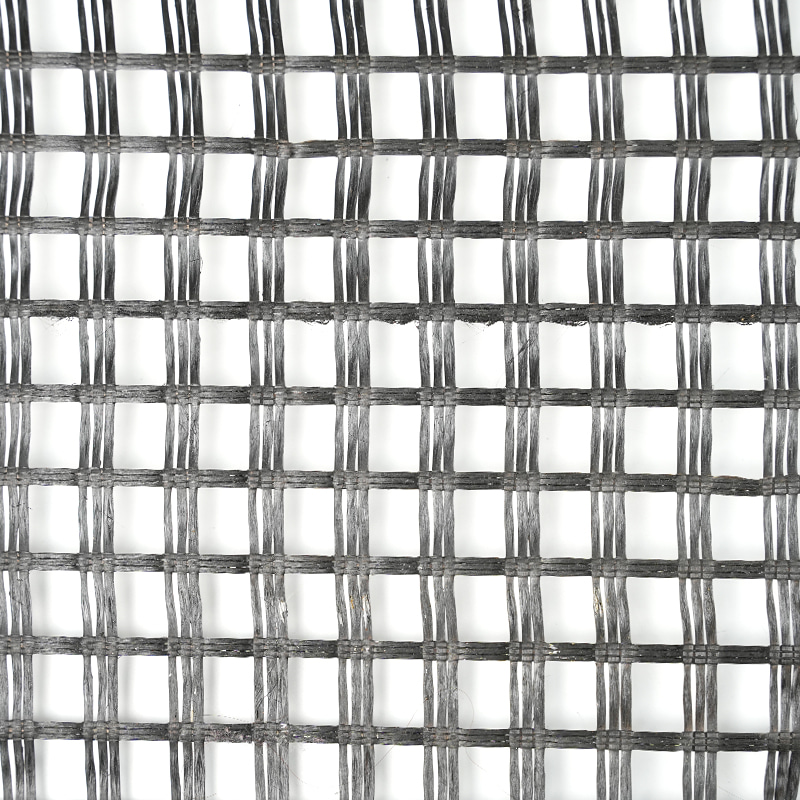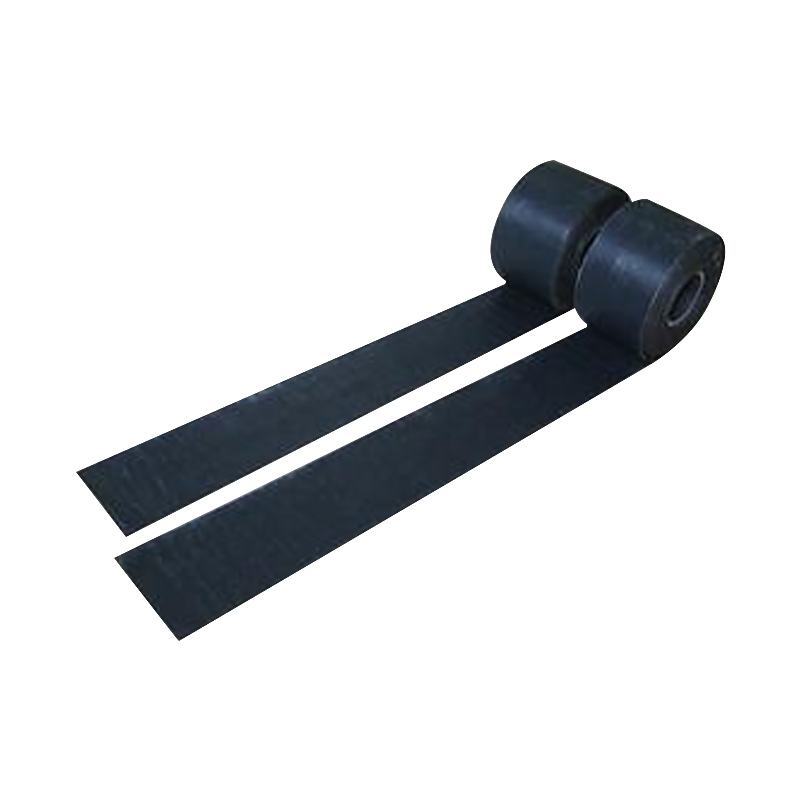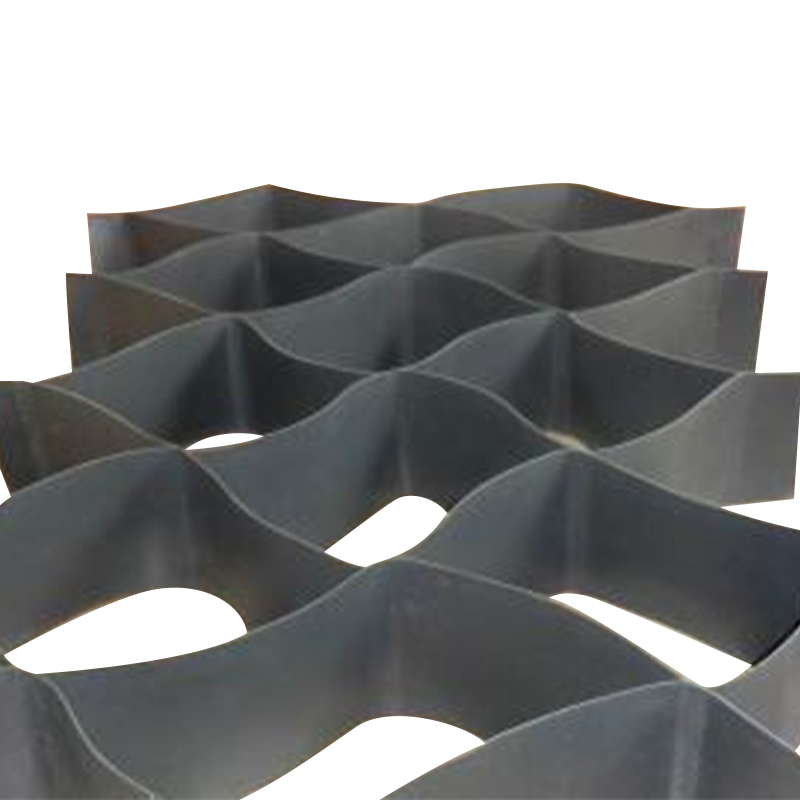

Gulungan geogrid membuat garis terlihat mulus dan rata, namun laporan tarik menunjukkan kekuatan turun dari 84 kN/m di bagian tepi menjadi 66 kN/m di bagian tengah, dengan bentuk bukaan miring di lebarnya. Hal ini merupakan peregangan yang tidak merata dalam produksi geogrid – sebuah cacat yang tersembunyi di balik jaring yang tampak normal dan secara diam-diam melemahkan segala sesuatu yang dibangun dengannya.
Selama lebih dari dua dekade pembangunan dan pengoperasian jalur geogrid, satu aturan praktis tetap berlaku: peregangan yang tidak merata hampir tidak pernah merupakan kegagalan besar. Ini adalah ketidakseimbangan bertahap di antara empat variabel yang dapat dikontrol — keseragaman termal di seluruh jaringan, distribusi tegangan dan penyelarasan roller, rasio penarikan dan pencocokan kecepatan, serta konsistensi bahan mentah. Pecahkan masalah dalam urutan itu, ukur sebelum Anda mengubah apa pun, dan biarkan laporan uji tarik — bukan suara garisnya — memberi tahu Anda kapan masalah benar-benar teratasi.
Langkah 1: Periksa Keseragaman Termal di Seluruh Lebar Web
Polipropilena dan polietilen merespons suhu secara langsung. Perbedaan 3–5°C pada lebar jaring mengubah orientasi rantai polimer, sehingga pola gambar lembaran di bagian tepinya berbeda dengan di bagian tengahnya. Ketidakseimbangan termal merupakan penyebab paling sering terjadinya keluhan regangan tidak rata baik pada jalur uniaksial maupun biaksial.
Verifikasi profil pemanasan dengan pirometer permukaan yang dikalibrasi pada lima titik di seluruh jaring — kedua tepi, kedua titik seperempat, dan bagian tengah — bukan hanya pembacaan HMI. Kemudian periksa distribusi udara: filter tersumbat, nosel tersumbat, atau selimut insulasi rusak menimbulkan garis-garis dingin yang tidak terlihat dari panel kontrol. Periksa juga kehilangan panas tepi asimetris; banyak jalur yang secara konsisten menjadi lebih dingin di salah satu sisinya karena segel yang aus atau pintu akses yang terbuka.
Jika profilnya rata dan regangannya masih tidak merata, lanjutkan ke mekanik. Panduan kami untuk pemanasan seragam dan ekstrusi selama peregangan memanjang berjalan melalui pemanas dan ekstruder memeriksa lebih detail.
Langkah 2: Konfirmasikan Keseimbangan Ketegangan dan Penyelarasan Roller
Dengan profil suhu yang datar, kemungkinan berikutnya adalah gradien tegangan. Roller yang tidak sejajar hanya sebesar 0,5 mm, bantalan yang aus di satu sisi, atau perbedaan tekanan pada ujung roller yang sama akan menciptakan perbedaan tegangan yang dapat diukur di seluruh jaring — dan proses peregangan akan memperkuat perbedaan tersebut.
| Pos pemeriksaan | Sasaran | Metode verifikasi |
|---|---|---|
| Melepaskan ketegangan di setiap ujung | Dalam ±3% dari rata-rata | Pengukur tegangan genggam di semua ujungnya |
| Tekanan gigit, sisi kiri vs. kanan | Dalam 5% | Pengukur tekanan di kedua sisi setiap gigitan |
| Paralelisme roller | ≤ 0,2 mm pada panjang roller 1 m | Tingkat presisi atau alat penyelarasan laser |
| Rantai klip dan keausan bantalan | Tidak ada perpanjangan nada yang terlihat | Pengukuran kaliper pada 10 pitch rantai berturut-turut |
Jalankan pemeriksaan ini secara rutin — minimal bulanan untuk produksi berkelanjutan — dan catat hasilnya. Masalah ketegangan dan keselarasan jarang muncul secara tiba-tiba; mereka terakumulasi sampai laporan tarik menunjukkan suatu pola.
Langkah 3: Verifikasi Rasio Gambar dan Pencocokan Kecepatan
Pada garis uniaksial, rasio tarikan memanjang sama dengan kecepatan lepas landas dibagi dengan kecepatan umpan; rasio 5,5:1 berarti fast roller bekerja 5,5 kali lebih cepat dibandingkan feed roll. Pada garis biaksial, kecepatan rantai melintang harus sesuai dengan keluaran bagian memanjang. Ketika kecepatan tersebut menyimpang, lembaran tersebut akan meregang atau mengendur secara berlebihan, menghasilkan lubang yang tidak teratur dan kekuatan yang tidak konsisten.
Periksa pembacaan kecepatan aktual HMI terhadap tekanan yang dikehendaki daripada mempercayai nilai tekanan yang dikehendaki. Drive encoder melayang, dan perbedaan kecepatan 1–2% antara stasiun peregangan yang berdekatan mengubah rasio efektif lebih dari yang diperkirakan sebagian besar operator. Untuk garis biaksial, interaksi antara regangan memanjang dan melintang patut mendapat perhatian tersendiri — analisis kami keseragaman dan akurasi regangan memanjang dan melintang mencakup mode kegagalan umum.
| Parameter | Toleransi | Ambang batas tindakan |
|---|---|---|
| Gambarkan deviasi rasio dari setpoint | Dalam 1% | Kalibrasi ulang encoder drive |
| Perbedaan kecepatan antara stasiun yang berdekatan | Dalam 2% | Periksa gearbox, kopling, dan rantai penggerak |
| Ketidaksesuaian keluaran melintang vs. membujur | Dalam 1,5% | Hitung ulang setpoint kecepatan rantai |
Grafik menunjukkan koreksi umum: nilai tarik tersebar antara 65 dan 78 kN/m di seluruh lebar dan diperketat menjadi 82–84 kN/m setelah ketidaksesuaian kecepatan diperbaiki.
Pada saluran lama atau yang diperbaharui, toleransi mekanis stasiun peregangan mungkin terlalu longgar tidak peduli seberapa baik Anda menyetelnya. Jalur yang dibangun untuk proses tersebut, seperti jalur produksi geogrid tarik uniaksial, menyesuaikan bagian penggerak dan peregangan mulai dari desain hingga seterusnya.
 Lini Produksi Geogrid Tarik Uniaksial dengan Bagian Peregangan yang Sesuai Lini produksi ini mengintegrasikan stasiun penggerak dan peregangan mulai dari desain hingga seterusnya, membantu mengurangi ketidakrataan pada jalur lama atau jalur rekondisi. Hal ini relevan ketika toleransi mekanis membatasi kualitas lembaran. Lihat Produk →
Langkah 4: Singkirkan Variabilitas Bahan Baku dan Pakan
Tandu memperkuat apa yang dihasilkan oleh ekstruder. Jika indeks aliran leleh bervariasi antar batch resin, jika penggilingan ulang merupakan bagian besar dari umpan, atau jika kelembapan tidak dihilangkan secara konsisten, ketebalan lokal dan kekuatan leleh lembaran akan berubah — dan peregangan mengubah variasi kecil tersebut menjadi ketidakrataan yang terlihat.
- Jaga agar rasio penggilingan tetap stabil dan tersaring; 20–30% adalah batas maksimum operasional yang umum.
- Keringkan bahan higroskopis secara konsisten; lonjakan kelembapan mengubah perilaku menggambar secara tidak terduga.
- Uji MFI resin yang masuk per batch dan pisahkan lot ketika penyebaran MFI melebihi spesifikasi Anda.
- Perhatikan kecepatan sekrup ekstruder dan suhu leleh; keluaran yang berdenyut menciptakan pita ketebalan periodik yang memperbesar peregangan.
Masalah bahan baku seringkali disamarkan sebagai masalah mesin karena gejalanya sama. Itulah sebabnya pemeriksaan material dilakukan secara berurutan sebelum Anda mulai mengganti roller atau mengubah kecepatan.
Urutan Pemecahan Masalah yang Teruji di Lapangan
Di seluruh instalasi, akar penyebab peregangan yang tidak merata menyebar secara kasar seperti yang ditunjukkan di bawah ini. Gunakan ini untuk memprioritaskan penyelidikan Anda, bukan untuk melewatkan pengukuran.
- Keseragaman termal — 45%
- Ketegangan dan keselarasan — 25%
- Rasio dan kecepatan gambar — 20%
- Pakan bahan mentah — 10%
Kemudian jalankan urutan dalam urutan ini, ubah satu variabel pada satu waktu:
- Catat kecepatan aktual, rasio penarikan, dan suhu dari HMI; bandingkan dengan pengaturan proses terakhir yang diketahui bagus.
- Ukur suhu jaring pada lima posisi sepanjang lebar pada titik masuk peregangan; selidiki gradien apa pun di atas 3°C.
- Periksa tekanan nip dan kerataan roller pada roller pra-peregangan dan peregangan.
- Ukur ketegangan ujung individu pada dudukan creel atau unwind; menandai ujung mana pun yang lebih dari 5% di atas tetangganya.
- Ambil sampel lebar penuh dan uji kekuatan tarik, perpanjangan, dan dimensi bukaan pada lima posisi.
- Ubah hanya satu variabel — jangan pernah mengubah suhu dan rasio secara bersamaan — lalu uji ulang sebelum penyesuaian berikutnya.
- Bandingkan hasilnya dengan sepuluh gulungan sebelumnya untuk melihat penyimpangan bertahap daripada mengambil tindakan pada satu sampel yang buruk.
Verifikasi Perbaikan dengan Data Tarik Nyata
Peregangan yang tidak rata hanya diperbaiki jika laporan menyatakan demikian. Aturan penerimaan praktis untuk geogrid adalah variasi kekuatan tarik dalam ±10% dari rata-rata di lima posisi pengujian pada lebarnya, dengan perpanjangan putus di dalam pita yang sama. Spesifikasi perkuatan kinerja tinggi seringkali mencapai ±5%.
| Parameter | Batas penerimaan | Tata letak pengujian |
|---|---|---|
| Variasi kekuatan tarik pada lebar | Dalam ±10% dari rata-rata | 5 posisi: tepi, titik seperempat, tengah |
| Variasi perpanjangan putus | Dalam ±10% dari rata-rata | 5 posisi yang sama |
| Deviasi diagonal bukaan | Dalam 3% dari target | 10 lubang diambil sampelnya pada gulungan |
| Variasi ketebalan | Dalam 5% of average | Mikrometer pada 5 posisi |
Hal ini menjadikan alat uji tarik sebagai alat produksi, bukan sekedar laboratorium. Mesin kekuatan geotekstil khusus dengan rekaman hasil multi-titik memberi Anda data untuk mengonfirmasi perbaikan, membandingkan shift, dan mendokumentasikan kualitas batch untuk pelanggan.
 Mesin Kekuatan Geotekstil dengan Perekaman Multi Titik dan Kontrol Komputer Penguji tarik ini mencatat hasil multi-titik dan kurva dinamis, menjadikannya alat produksi praktis untuk memverifikasi perbaikan dan mendokumentasikan kualitas batch. Sensor presisi tinggi mendukung pengukuran yang konsisten. Lihat Produk →
Lacak juga geometri bukaan: ukur panjang diagonal sampel bukaan pada gulungan. Jika diagonalnya menyimpang lebih dari beberapa persen dari target, peregangan tetap tidak merata meskipun angka kekuatannya melampaui.
Pencegahan: Desain Jalur dan Kebiasaan Pemeliharaan
Pencegahan mengalahkan pemecahan masalah. Garis dengan kontrol suhu PID multi-zona, penyesuaian tekanan nip independen pada setiap ujung roller, roller ground presisi, dan penggerak tersinkronisasi jarang menimbulkan peregangan yang tidak merata. Fitur-fitur ini adalah perbedaan antara lini yang membutuhkan pengasuhan anak terus-menerus dan lini yang mempertahankan profilnya secara bergiliran.
Kebiasaan perawatan juga sama pentingnya: pemeriksaan penyelarasan bulanan, sensor suhu yang dikalibrasi setidaknya dua kali setahun, dan perhatian segera terhadap kebisingan bantalan atau penyimpangan nip gauge. Rol, rantai, dan klip yang membawa jaring melalui zona peregangan adalah jantung mekanis dari tali pancing.
Ketika bagian peregangan direkayasa sebagai sistem terintegrasi, masalah seperti peregangan yang tidak merata akan diselesaikan sebelum gulungan pertama diproduksi. Lini produksi geogrid dua arah dari Jiangsu Saide Machinery adalah contohnya — bagian pemanas, peregangan, dan penggerak disesuaikan selama desain, bukan ditambal bersama di lantai produksi.
 Lini Produksi Geogrid Dua Arah dengan Pemanasan dan Peregangan Terintegrasi Lini ini mencocokkan bagian pemanasan, peregangan, dan penggerak sebagai sistem terintegrasi, sehingga mengurangi masalah peregangan yang tidak merata sebelum produksi. Desainnya mencakup oven peregangan melintang dan perlengkapan khusus. Lihat Produk →
Pertanyaan yang Sering Diajukan
Apa hal pertama yang harus diperiksa jika bentangan geogrid menjadi tidak rata?
Ukur profil suhu di seluruh jaringan pada entri peregangan alih-alih mempercayai titik setel pemanas. Gradien suhu di atas 3–5°C pada seluruh lebar merupakan penyebab utama yang paling umum dan harus dihilangkan sebelum menyentuh rasio atau kecepatan penarikan.
Berapa besar variasi kekuatan tarik pada lebar yang dapat diterima?
Untuk sebagian besar spesifikasi geogrid, ±10% kekuatan tarik rata-rata di lima posisi pengujian merupakan batas praktis. Proyek perkuatan berkinerja tinggi seringkali memerlukan ±5%.
Haruskah saya menyesuaikan suhu atau rasio penarikan terlebih dahulu?
Suhu dulu. Perilaku penarikan polimer sangat sensitif terhadap suhu, sehingga goresan dingin 3°C mengubah regangan lokal lebih dari sekadar penyesuaian rasio kecil. Mengubah rasio saat terjadi ketidakseimbangan termal biasanya menutupi penyebab sebenarnya.
Mengapa tepi geogrid saya selalu lebih tipis dibandingkan bagian tengahnya?
Penipisan tepi biasanya menunjukkan pendinginan yang lebih cepat atau tegangan lokal yang lebih tinggi pada tepian selama peregangan memanjang, terkadang dikombinasikan dengan rasio penarikan yang terlalu agresif untuk suhu tepi sebenarnya. Periksa keluaran pemanas tepi, udara pendingin tepi, dan tekanan gigitan tepi.
Apakah peregangan yang tidak merata dapat mempengaruhi kinerja geogrid jangka panjang di lapangan?
Ya. Zona yang kurang diregangkan mempertahankan orientasi molekuler yang lebih rendah dan ketahanan mulur yang lebih lemah di bawah beban berkelanjutan; zona yang terlalu meregang menjadi rapuh dan mudah rusak selama penanganan. Geometri bukaan yang tidak beraturan juga membuat interlock tanah dan penyambungan tumpang tindih menjadi kurang dapat diprediksi.
Intinya: Ukur, Sesuaikan, Verifikasi
Peregangan yang tidak merata dalam produksi geogrid dapat diatasi jika Anda mengganti perkiraan dengan pengukuran. Profil termal, keseimbangan tegangan, rasio penarikan dan pencocokan kecepatan, serta konsistensi bahan mentah mencakup hampir setiap kasus yang akan Anda temui. Buatlah rutinitas verifikasi, simpan catatan, dan latih operator untuk membaca laporan tarik dengan cermat seperti mereka membaca tampilan garis.