
Saat Anda membdaningkan spesifikasi teknis untuk peralatan produksi geogrid, tingkat otomatisasi sering kali dicantumkan sebagai satu baris di bagian bawah lembar data. Namun dalam praktiknya, hal ini lebih menentukan daripada parameter mekanis apa pun, seberapa konsisten pabrik Anda akan beroperasi, seberapa cepat Anda dapat merespons variasi material, dan berapa biaya operasional per ton sebenarnya selama lima tahun.
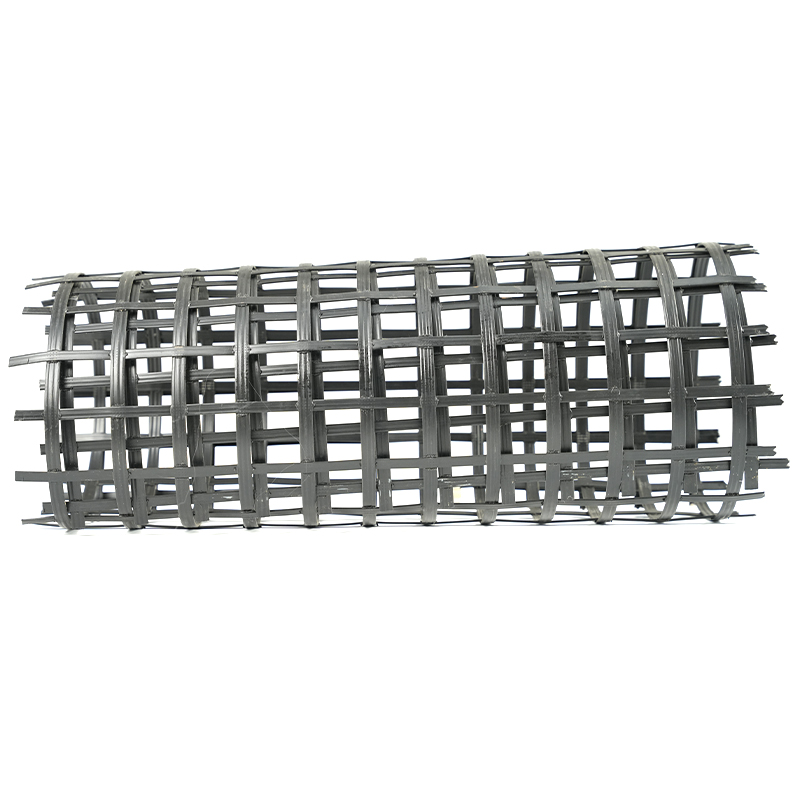
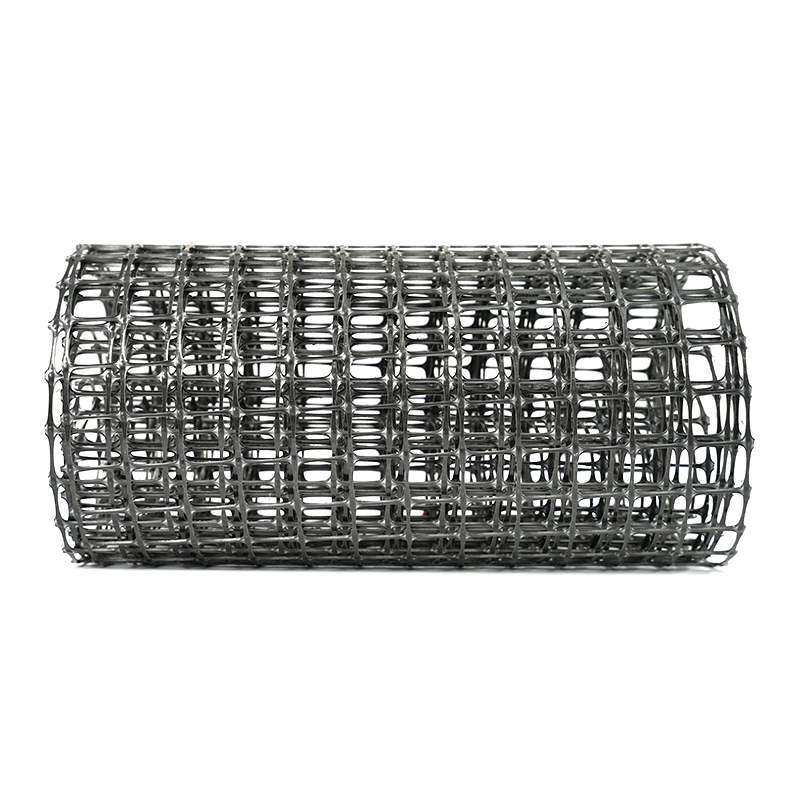
Tingkat otomatisasi dalam peralatan manufaktur geogrid modern dapat dipecah menjadi empat lapisan yang dapat ditindaklanjuti: inti kontrol dan arsitektur penggerak, stabilitas proses dan regulasi loop tertutup, integrasi data untuk ketertelusuran berkualitas, dan antarmuka operator untuk efisiensi sehari-hari. Setiap lapisan secara langsung mempengaruhi kualitas keluaran produk seperti  Lini Produksi Geogrid Dua Arah dengan PLC dan Kontrol Penggerak Servo Lini produk ini mengintegrasikan inti kontrol berbasis PLC dan penggerak servo untuk kontrol kecepatan dan posisi pengumpanan, pemanasan, peregangan, pendinginan, dan penggulungan yang presisi, membentuk fondasi otomatisasi untuk stabilitas proses multi-lapis. Lihat Produk → and
 Lini Produksi Geogrid Tarik Uniaksial dengan Kontrol Otomatis Seperti jalur dua arah, lini ini menggunakan arsitektur PLC dan penggerak servo untuk mengatur operasi peregangan berurutan, memastikan kontrol kecepatan dan tegangan yang akurat untuk keluaran geogrid uniaksial berkualitas tinggi. Lihat Produk → .
1. Inti Kontrol dan Arsitektur Penggerak – Landasan Otomasi
Pengontrol pusat mengatur setiap tindakan berurutan di saluran: pengumpanan, pemanasan, peregangan, pendinginan, dan penggulungan. Dalam peralatan geogrid modern, kontrol berbasis PLC dengan penggerak servo adalah dasar industri. Pengontrol logika yang dapat diprogram (PLC) memproses umpan balik sensor dan mengeluarkan perintah ke motor servo yang menggerakkan roller, klem, dan mekanisme lintasan dengan kontrol kecepatan dan posisi yang tepat.
Keandalan platform PLC penting untuk ketersediaan suku cadang dan dukungan jangka panjang. Merek berstandar industri memastikan bahwa jika suatu modul rusak, Anda dapat mencari penggantinya tanpa merekayasa ulang seluruh kabinet kontrol. Penggerak servo, dibandingkan dengan konverter frekuensi dengan motor induksi, memberikan kontrol torsi yang lebih baik pada kecepatan rendah dan respons yang lebih cepat terhadap perubahan beban, yang sangat penting selama fase peregangan di mana deviasi kecepatan 1% pun dapat mengubah perpanjangan produk.
Apa yang harus dicari di perangkat keras drive
Saluran yang dilengkapi dengan penggerak servo yang beroperasi pada jaringan komunikasi digital seperti EtherCAT atau Profinet akan mencapai waktu siklus di bawah 1 ms antara pembacaan sensor dan perintah aktuator. Tingkat responsivitas ini secara langsung berarti lebar dan ketebalan aperture yang seragam di seluruh lembar.
2. Stabilitas Proses dan Regulasi Loop Tertutup
Tingkat otomatisasi bukan tentang berapa banyak layar yang dimiliki sebuah panel, namun tentang berapa banyak variabel proses yang dipelihara secara otomatis tanpa campur tangan operator. Dalam peregangan geogrid, variabel kuncinya adalah suhu di seluruh zona pemanasan, rasio regangan, dan kecepatan regangan.
Kontrol loop tertutup berarti bahwa setiap zona pemanas inframerah atau udara panas memiliki termokopelnya sendiri yang diumpankan kembali ke pengontrol PID di dalam PLC. Jika laju pengumpanan material berubah atau suhu sekitar turun, pengontrol akan menyesuaikan daya pemanasan secara real-time untuk menjaga polimer dalam jendela pembentukan optimalnya — biasanya ±2 °C untuk polipropilen dan ±3 °C untuk polietilen.
Demikian pula, rasio regangan harus dipertahankan oleh putaran gaya atau posisi. Mekanisme peregangan regangan konstan menggunakan roller yang digerakkan servo dengan umpan balik encoder dapat mempertahankan rasio penarikan dalam ±0,5 %, yang merupakan perbedaan antara geogrid yang memenuhi persyaratan tarik ASTM D6637 dan geogrid yang gagal dalam kontrol kualitas.
| Parameter Proses | Jalur Manual / Semi-otomatis | Jalur Otomatis Penuh Modern |
|---|---|---|
| Toleransi suhu zona pemanasan | ±5 °C | ±2 °C |
| Akurasi rasio regangan memanjang | ±1,5% | ±0,5% |
| Penundaan sinkronisasi peregangan melintang | 0,3–0,5 detik | < 0,05 detik |
| Fluktuasi tegangan jaring (selama penggulungan) | ±10% | ±3 % |
Konsekuensi praktisnya adalah saluran yang sepenuhnya otomatis dapat bekerja selama berjam-jam pada kekuatan tarik target dengan variasi antar gulungan kurang dari 2 %, sedangkan saluran yang hanya memiliki kontrol loop terbuka mungkin memerlukan penyesuaian yang sering dan menghasilkan lebih banyak limbah selama pergantian atau transisi tingkatan material.
3. Integrasi Data dan Penelusuran Kualitas
Peralatan manufaktur geogrid modern semakin mencakup sistem akuisisi data yang mencatat setiap batch yang dijalankan: profil suhu leleh, kurva gaya regangan, kecepatan jalur, dan berat gulungan akhir. Data ini dapat diekspor ke MES (Manufacturing Execution System) tingkat pabrik atau disimpan secara lokal agar dapat ditelusuri.
Bagi produsen yang memasok geogrid ke proyek infrastruktur yang memerlukan sertifikasi untuk setiap pengiriman, kemampuan untuk menghasilkan laporan yang dihasilkan mesin untuk setiap gulungan lebih dari sekadar kemudahan — ini merupakan persyaratan kepatuhan. Tingkat otomatisasi di sini diukur dengan berapa banyak titik data yang dicatat secara otomatis dibandingkan dimasukkan secara manual. Sistem yang menandai setiap 5 detik produksi dengan nilai proses yang diberi stempel waktu memberikan rincian yang diperlukan untuk analisis akar masalah ketika suatu batch menyimpang dari spesifikasi.
Titik data umum dilacak oleh jalur otomatis
- Kecepatan roller (m/mnt) dan panjang kumulatif
- Suhu zona pemanasan (zona 1 hingga zona 6 atau lebih)
- Rasio regangan dalam arah mesin (MD) dan arah melintang (TD)
- Suhu air pendingin dan laju aliran
- Berat gulungan akhir dan tegangan belitan
Ketika data diintegrasikan dengan dasbor operator, visibilitasnya meluas hingga OEE (Overall Equipment Effectiveness) secara real-time. Hal ini memungkinkan manajer pabrik untuk mengidentifikasi perlambatan atau penolakan dengan segera dibandingkan menemukannya di akhir shift.
4. Antarmuka Operator dan Kemudahan Penggunaan
Aspek otomatisasi yang sering diremehkan adalah seberapa besar antarmuka mengurangi kesalahan manusia. HMI (Human-Machine Interface) yang dirancang dengan baik harus menampilkan status produksi dalam sekejap: hijau untuk pengoperasian normal, kuning untuk peringatan mendekati batas kendali, dan merah untuk penyimpangan yang memerlukan tindakan.
Manajemen resep adalah contoh praktisnya. Pada jalur modern, operator dapat memuat resep tersimpan untuk produk tertentu — misalnya, geogrid dua arah 50 kN/m — dan PLC secara otomatis mengatur semua suhu zona, kecepatan regangan, dan parameter belitan. Hal ini menghilangkan risiko kesalahan entri manual dan mengurangi waktu pergantian dari 45 menit menjadi kurang dari 10 menit.
Pengingat pemeliharaan adalah lapisan lainnya. Sistem kontrol dapat melacak jam operasional bearing, gearbox, dan layar, serta menampilkan alarm pemeliharaan preventif berdasarkan penggunaan sebenarnya, bukan interval kalender.
Untuk peralatan seperti  Mesin Penghancur Plastik Tugas Berat dengan Pemotongan Z Tingkat Lanjut Dilengkapi rotor pemotong Z, sasis yang dapat dibuka, dan konstruksi kokoh, penghancur ini meminimalkan waktu henti dan pemeliharaan; dipadukan dengan diagnostik otomatis, ini meningkatkan waktu kerja dalam aplikasi pemulihan material. Lihat Produk → digunakan dalam pemulihan material, antarmuka layar sentuh sederhana dengan diagnostik kesalahan membantu operator bilik mengatasi kemacetan kecil tanpa memanggil teknisi listrik, yang secara langsung meningkatkan waktu kerja jalur.
Membandingkan tuntutan operasional semi-otomatis dan otomatis penuh
- Jalur semi-otomatis: Operator secara manual mengatur daya bank pemanas, menyesuaikan celah rol peregangan melalui roda tangan, dan mencatat log produksi di atas kertas.
- Jalur yang sepenuhnya otomatis: Operator memuat resep, memantau status di layar, dan menerima peringatan. PLC menangani semua penyesuaian selama pengoperasian normal.
Pertanyaan yang Sering Diajukan
Apakah otomatisasi yang lebih tinggi selalu berarti biaya yang lebih tinggi?
Belanja modal awal lebih tinggi, namun total biaya kepemilikan selama lima tahun seringkali lebih rendah karena berkurangnya limbah, lebih sedikit waktu henti, dan lebih rendahnya biaya tenaga kerja per ton. Untuk jalur yang menjalankan tiga shift, waktu pengembalian modal untuk peningkatan otomatisasi penuh biasanya antara 12 dan 18 bulan.
Dapatkah saluran semi-otomatis yang sudah ada dilengkapi dengan otomatisasi yang lebih tinggi?
Ya, tergantung kondisi mekanisnya. Perkuatan PLC, penggerak servo, dan HMI baru adalah hal biasa. Komponen mekanis — seperti roller yang digerakkan oleh rantai — mungkin memerlukan pembaruan untuk mencapai presisi yang diperlukan untuk kontrol loop tertutup.
Tingkat otomatisasi apa yang memadai untuk produsen startup baru?
Saluran yang dikontrol PLC dengan setidaknya dua sumbu yang digerakkan servo (satu untuk pengumpanan, satu untuk penggulungan) dan kontrol suhu PID adalah titik awal yang praktis. Otomatisasi penuh dengan pencatatan data dapat dilakukan secara bertahap seiring dengan meningkatnya volume produksi dan persyaratan kualitas.
Kesimpulan: Menyesuaikan Tingkat Otomatisasi dengan Sasaran Produksi Anda
Tingkat otomatisasi peralatan manufaktur geogrid bukanlah spesifikasi tetap — ini adalah alat yang harus sesuai dengan bauran produk, tingkat keterampilan tenaga kerja, dan ekspektasi kualitas pasar Anda. Untuk geogrid komoditas dengan spesifikasi standar, saluran semi-otomatis dengan kontrol PLC dan penggerak servo yang andal mungkin sudah cukup. Untuk produk khusus yang kekuatan tarik dan toleransi perpanjangannya ketat, otomatisasi penuh dengan regulasi loop tertutup dan ketertelusuran data menjadi diperlukan.
Saat mengevaluasi peralatan dari pemasok, mintalah data produksi nyata dari lini mereka — bukan hanya daftar komponen. Perhatikan berapa banyak variabel proses yang dikontrol secara otomatis, bagaimana sistem menangani perubahan nilai material, dan jenis pelaporan apa yang tersedia. Detail ini akan memberi tahu Anda lebih banyak tentang tingkat otomatisasi sebenarnya dibandingkan brosur.
Untuk wawasan lebih lanjut tentang menjaga kualitas yang konsisten pada jalur otomatis, Anda dapat membaca artikel kami di kualitas dan stabilitas dalam produksi geogrid .